
一台 3000 m³ 的丙烷球罐,投用运行约 3.5 万小时、折合不到 4 年,还在合理使用期内。定期检验打开一看,光赤道带环焊缝那 1 米长的范围里,磁粉检测就照出 193 处裂纹。
这不是孤例。山东省特种设备检验研究院集团等单位的检验人员对同批 4 台球罐做了一次全面检验,结论是 4 台都出了大量裂纹。失效分析发表在《无损检测》2026 年第 48 卷第 6 期。报告把原因指向了制造阶段的一步——未严格执行焊接工艺。文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
193 处裂纹,长在哪儿
以编号 V-3101 的球罐为例:3000 m³ 丙烷球罐,球壳材料 Q370R(正火)钢,厚 46 mm,某化工工程公司制造。文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
检测范围是赤道带环焊缝及热影响区、与赤道带环焊缝相连的纵焊缝及热影响区,各取 1 m 长,内外表面分别做磁粉检测,共发现 193 处裂纹:文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
| 位置 | 数量 | 主要形态 |
|---|---|---|
| 外表面 | 119 处 | 115 处沿赤道带环焊缝纵向开裂(以焊缝下熔合线纵向开裂为主),4 处垂直于焊缝横向开裂 |
| 内表面 | 74 处 | 43 处沿焊缝纵向开裂,18 处横向开裂,13 处在补焊处开裂 |
同一段焊缝做超声检测,还发现 11 处埋藏缺陷。两个特征值得注意:一是裂纹集中在赤道带环焊缝和上下极板环焊缝上,纵缝反而干净;二是横向裂纹平直无分叉,报告据此判断其具备焊接冷裂纹的特征。文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
切开样品,看到的是马氏体
检验人员从 V-3101 球罐上切了 6 个样品,内表面 1 个、外表面 5 个,做金相与硬度检测。文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
金相结果指向同一个部位——焊缝热影响区:熔合线附近存在淬硬马氏体组织;裂纹以穿晶为主,两侧及尖端未见分叉;焊缝组织为铁素体+贝氏体;球罐母材组织未见异常。硬度检测(10 kg 试验力、维氏硬度)把这件事量化了:文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
| 样品 | 焊缝 | 马氏体区 | 母材 |
|---|---|---|---|
| 内表面样品 | 244 | 283 | 161 |
| 外表面 3# 样品 | 209 | 238 | 155 |
Q370R 母材的合理硬度范围是 135~190(HV10)。母材合格,焊缝硬度偏高,热影响区马氏体区最高到 283。文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
马氏体硬而脆,硬度上去了,焊缝处的残余应力就下不来。报告的失效机理表述是:制造过程中未严格执行焊接工艺,导致焊缝热影响区出现淬硬马氏体组织,在焊缝处产生较大的残余应力,是球罐开裂的主要原因。文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
 文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
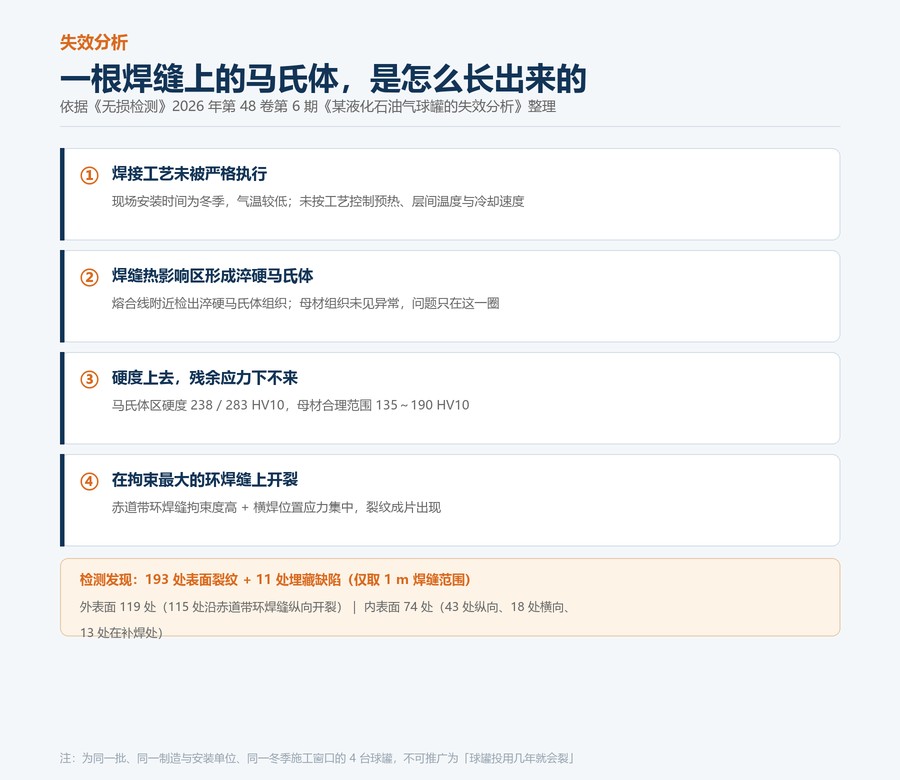
上图:从焊接工艺未被严格执行,到环焊缝成片开裂——这条失效链上的四步(据《无损检测》2026 年第 6 期该文整理)文章源自特考一点通特考一点通-https://www.tkydt.cn/9932.html
制造环节的两个疑点
失效分析里有一段"资料审查",比硬度数据更该看。
一是水压试验报告日期晚于压力试验后磁粉检测报告的日期,前后时间矛盾。二是安装制造过程中,在热处理前进行了对接焊缝的超声衍射时差检测,而衍射时差法报告中超标缺陷的数量及尺寸,与返修报告中的信息不能有效对应。
换个说法:热处理之前做的检测,和热处理之后的返修记录,对不上号。这两条不是技术判断,是文件层面的硬伤。
报告还补了背景:球罐交工技术文件显示现场安装时间为冬季,气温较低;衍射时差法超声检测报告显示该球罐检测出大量超标缺陷。两者合起来,报告的判断是——焊接人员现场作业时没有严格执行焊接工艺。
环焊缝为什么更容易出事
现场安装按先纵缝后环缝的顺序施焊。为了保组对尺寸,赤道带环焊缝施焊时的拘束度比纵缝施焊时高得多,这类环缝可能存在很大的附加拘束应力。再加上这两条环焊缝的焊接方式是横焊,施焊困难,焊缝下部边缘会存在较大的应力集中。
高拘束、横焊位置、冬季低温环境——三个条件正好都压在低温焊接最忌讳的位置上。焊接工艺里对预热、层间温度、线能量、后热的规定,本身就是冲着这个去的。执行一旦打折扣,热影响区的冷却速度就控制不住,马氏体就是这么来的。
对检验和使用两端各留一道题
先划边界:这份分析针对的是同批、同一制造与安装单位、同一个冬季施工窗口的 4 台球罐,不能推广成"球罐投产几年就会裂"。它说明的是同类焊接缺陷一旦形成,会成片出现、且在环焊缝上集中。
对使用和检验两端,报告提供的是同一条路径:先看裂纹分布位置(环缝还是纵缝、纵向还是横向),再做金相看组织(有没有马氏体),最后用硬度把"脆"这个判断落到数字上。落到具体检验上,赤道带环焊缝和上下极板环焊缝这两条线要重点覆盖,磁粉查表面及近表面的纵向裂纹,超声查那 11 处埋在内侧的埋藏缺陷。
TSG 21—2016 第 4.2.1.1 条要求:产品施焊前,受压元件焊缝、相焊焊缝、返修焊缝都应当进行焊接工艺评定或者具有评定合格的焊接工艺规程(WPS)支持;第 4.2.1.2 条要求焊工按 WPS 施焊并做好施焊记录;第 3.2.11 条规定,因焊接残余应力影响使用安全时,应当进行焊后(消除应力)热处理。制度始终都在,缺的是现场那一次执行有没有按它做。
下次做球罐的全面检验,不妨先翻一遍制造与安装的技术文件:热处理前后的检测报告、返修记录、施焊记录,三份能不能互相对上号——它们对不上的地方,往往就是裂纹集中的地方。
资料依据
《无损检测》2026 年第 48 卷第 6 期《某液化石油气球罐的失效分析》(郭相吉、张号、孟倩倩、张乃昕,山东省特种设备检验研究院集团有限公司/山东瑞祥模具有限公司,DOI:10.11973/wsjc250534,收稿 2025-09-18);TSG 21—2016《固定式压力容器安全技术监察规程》第 4.2.1.1、4.2.1.2、3.2.11 条
特种设备检验检测资料,就在特考一点通
法规标准 · 培训课件 · 题库练习一站获取
进入 特考一点通 →