
先看一种常见差错:设计文件写 J427,领料单写的也是 J427,实际焊上去的却是 J507。两根焊条都是低氢钠型碳钢焊条,直径一样、包装标识相近,焊缝成形看着正常,射线底片也合格。这类差错是压力容器制造和检修里容易漏查的一类——常规的无损检测,查的是缺陷,查不到焊材身份。
 文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
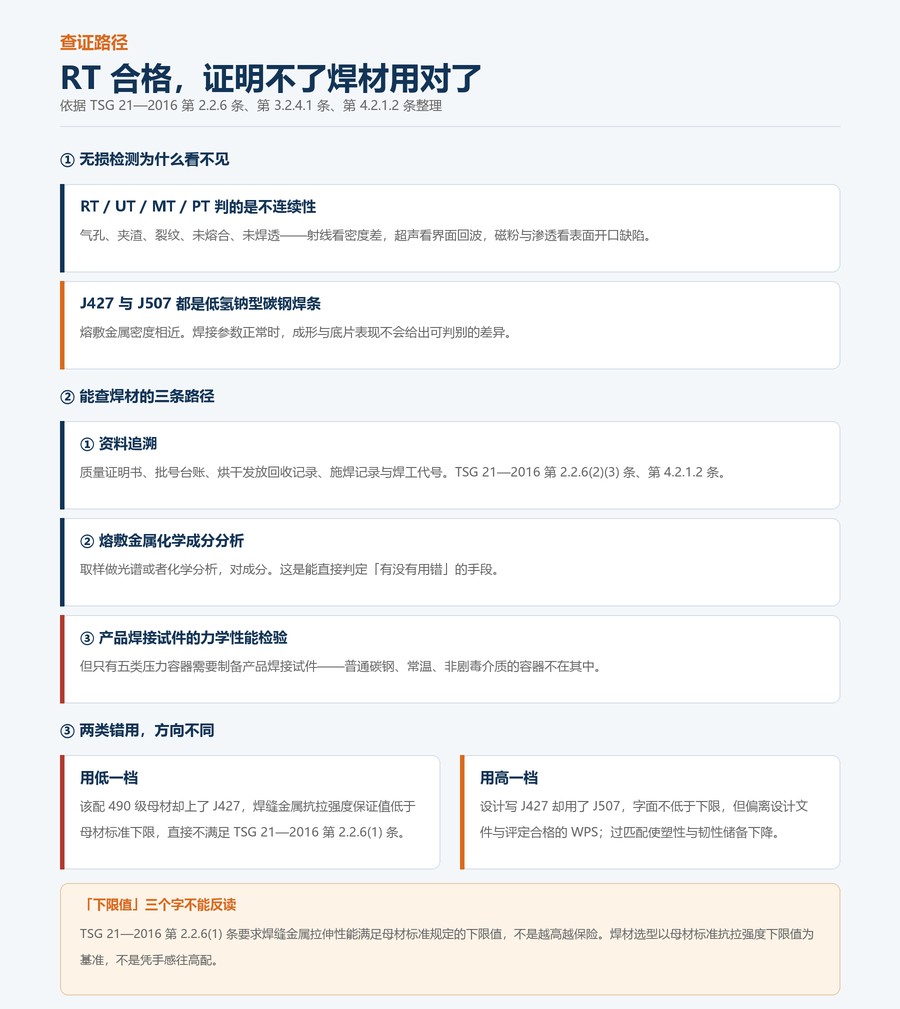
图:焊材错用的三条查证路径(依据 TSG 21—2016 第 2.2.6 条、第 3.2.4.1 条整理)文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
先分清两类错用,后果不一样
TSG 21—2016 第 2.2.6 条第(1)项:用于压力容器受压元件焊接的材料,应当保证焊缝金属的拉伸性能满足母材标准规定的下限值,冲击吸收能量满足规程表 2-1 的规定。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
看这一条要抓住"下限值"三个字。按 GB/T 5117,J427 是 E4315,熔敷金属抗拉强度 420 MPa 级;J507 是 E5015,490 MPa 级。母材 Q245R 的标准抗拉强度下限值是 400 MPa(GB 150.2),配 J427 匹配;配 J507 高了一档。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
用低一档——焊缝金属抗拉强度的保证值低于母材标准规定的下限值,直接不满足 2.2.6(1),焊缝变成整个接头最薄弱的地方。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
用高一档——字面上"不低于下限",不算违反这一句;但它偏离了设计文件和经评定合格的焊接工艺规程。焊缝强度比母材高出一档,会改变接头的强塑性搭配,塑性和韧性储备相应下降,对氢致冷裂纹也更敏感。 焊材型号变更属于焊接工艺的实质性变更,是否需要重新评定,应按 NB/T 47014 的评定规则判定,不能默认可用。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
所以 2.2.6(1) 不能反过来读成"强度越高越保险"。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
无损检测看不见的东西
RT、UT、MT、PT 判的都是不连续性:气孔、夹渣、裂纹、未熔合、未焊透。射线看的是穿透后的密度差,超声看的是界面回波,磁粉和渗透看的是表面(及近表面)缺陷。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
J427 与 J507 的差别在熔敷金属的强度等级,不在有没有缺陷。焊接参数正常时,底片给出的信息里没有一处能指向焊材型号。"RT 合格"证明的是焊缝里没有超标的不连续性,证明不了焊材用对了。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
发现疑似错用后,可以分别查资料、查成分、查性能,三者回答的问题不同,性能合格不等于型号正确。文章源自特考一点通特考一点通-https://www.tkydt.cn/9966.html
① 资料追溯。 TSG 21—2016 第 2.2.6 条第(2)项要求焊接材料附有质量证明书和清晰、牢固的标志;第(3)项要求建立并严格执行焊接材料的验收、复验、保管、烘干、发放、回收制度。NB/T 47018—2017 还要求按批订货、规定各类焊材每批的最高限量。
② 熔敷金属化学成分分析。 取样做光谱或者化学分析。要注意的是,相邻型号的成分范围存在重叠,单看某一个元素未必能定性,判定需要结合多个元素和批次资料。
③ 产品焊接试件的力学性能检验。 这条路能不能走,取决于设备类型——见下一节。即便做了试件,还要核对试件与疑似错用焊缝的焊材批次、施焊记录是否对应。
产品焊接试件兜不住的地方
TSG 21—2016 第 3.2.4.1 条规定,需要制备产品焊接试件的压力容器只有五类:
(1)碳钢、低合金钢制低温压力容器;
(2)材料标准抗拉强度下限值大于 540 MPa 的低合金钢制压力容器;
(3)盛装毒性危害程度为极度或者高度危害介质的压力容器;
(4)应用应变强化技术的压力容器;
(5)设计者认为有必要或者相应产品标准要求的。
前四项是材料、温度和介质条件,第五项把口子留给设计和产品标准。所以判断一台容器要不要做试件,必须把五项看完——普通碳钢、常温、非剧毒介质的容器,多数不在必须制备之列,恰恰少了试件这道力学把关。
这类设备上还能查的,是施焊记录本身。TSG 21—2016 第 4.2.1.2 条第(3)项要求在受压元件焊缝附近的指定部位打焊工代号钢印,或者在焊接记录(含焊缝布置图)中记录焊工代号,焊接记录列入产品质量证明文件。不过查到焊工代号只是追溯起点:还要把焊缝编号、施焊记录与焊材领用回收记录逐项对应,核对型号和批号;对应不上,就不能据此确认实际使用的焊材。
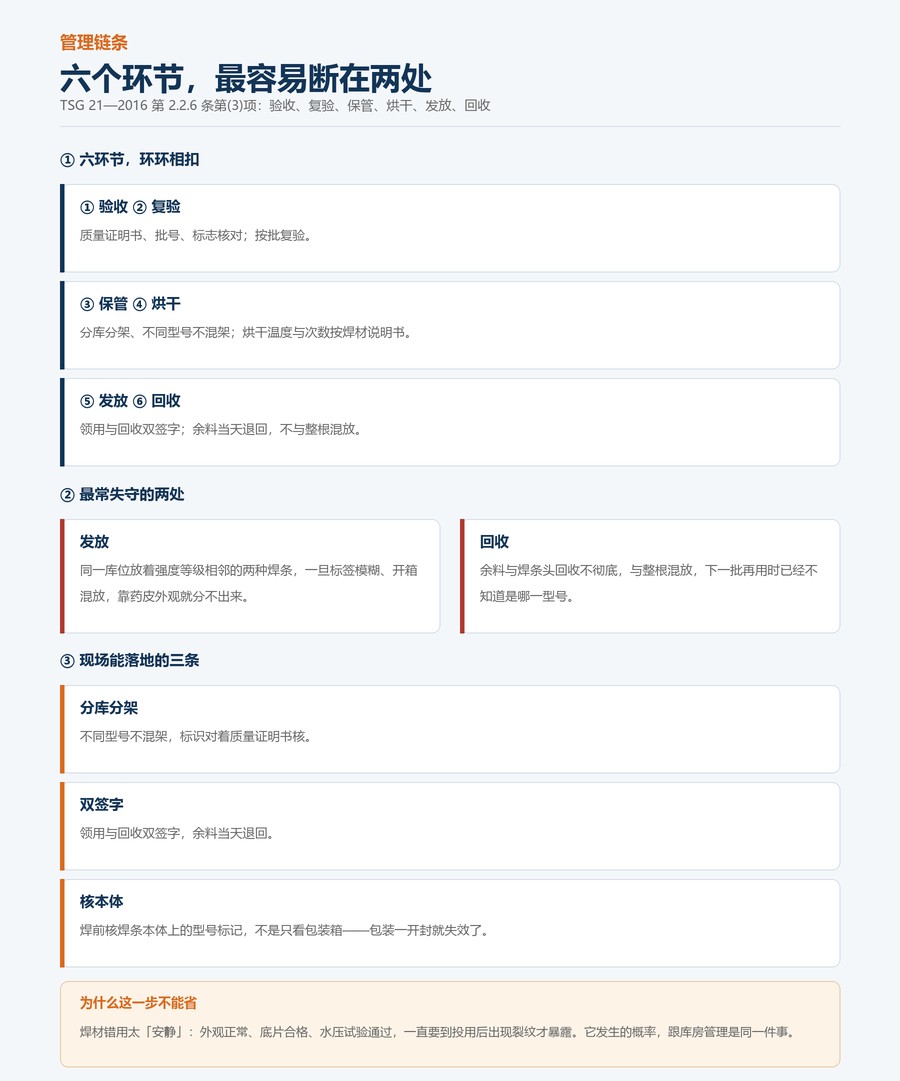
图:焊接材料管理的六个环节与最易失守的两处
六个环节,最容易断在两处
回到 2.2.6(3),六个环节是验收、复验、保管、烘干、发放、回收。其中发放和回收这两处最依赖人工核对。
发放——同一库位放着强度等级相邻的两种焊条(J427 与 J507 就是典型),靠包装和药皮外观区分,标签一模糊、开箱一混放就分不出来。回收——余料与焊条头回收不彻底,与整根混放,下一批再用时已经不知道型号。
现场能落地的三条:分库分架、不同型号不混架,标识对着质量证明书核;领用与回收双签字,余料当天退回;焊前核焊条本体上的型号标记,而不是只看包装箱。 烘干温度与次数按说明书执行。
发现型号或者批号对不上时,先标识并隔离疑似焊材,记录可能涉及的焊缝,交质量和焊接技术负责人核查设计文件、工艺规程与批次记录,再确定是否需要补充检验以及如何处置。
焊材错用难对付的地方,不在于它多隐蔽,而在于它太"安静":外观正常、底片合格、水压试验通过,仍不能据此确认焊材型号正确。库房管理和领用回收记录,是需要重点核查的环节。
下一次进制造现场或者检修现场,值得多问三句话:这根焊条从哪个库位领的、批号对不对、余料退回了没有。这三句话的成本很低,但它们是外观检验和射线底片都替代不了的那一道关。
资料依据
TSG 21—2016《固定式压力容器安全技术监察规程》(国家质量监督检验检疫总局 2016 年第 16 号公告,2016-02-22 发布、2016-10-01 实施)第 2.2.6 条(焊接材料)、第 3.2.4.1 条(制备产品焊接试件的压力容器)、第 4.2.1.2 条(焊工)、表 2-1(冲击吸收能量);GB/T 5117《非合金钢及细晶粒钢焊条》;GB 150.2《压力容器 第2部分:材料》许用应力表(Q245R 标准抗拉强度下限值 400 MPa);NB/T 47018—2017《承压设备用焊接材料订货技术条件》(国家能源局 2017 年第 6 号公告,2017-03-28 发布、2017-08-01 实施);NB/T 47014《承压设备焊接工艺评定》;《化工和危险化学品生产经营企业重大生产安全事故隐患判定准则》(AQ 3067—2026,应急管理部 2026-03-09 发布、2026-09-30 实施)
特种设备检验检测资料,就在特考一点通
法规标准 · 培训课件 · 题库练习一站获取
进入 特考一点通 →